Faire voyager une pièce finie sans marquer des heures d’atelier
Le vrai sujet du transport de pièces métalliques fragiles commence rarement sur la route. Il démarre à l’atelier, au moment où une pièce soudée, meulée, thermolaquée ou prête à poser quitte la zone de fabrication pour rejoindre un chantier, un client ou un autre site de production. À ce stade, le moindre frottement, un appui mal réparti ou un arrimage trop direct peut suffire à marquer une arête, voiler un ensemble ou détériorer une finition, et cette logique de protection vaut aussi quand l’objet transporté devient une pièce de carrosserie ou un véhicule complet.
Sur le terrain, les pièces les plus sensibles ne sont pas forcément les plus fines. Un garde-corps rigide mais peint peut arriver avec des rayures sur les points de contact, une tôle pliée de forte épaisseur peut se cintrer légèrement si elle repose sur deux appuis mal placés, et une structure inox peut conserver des traces superficielles très visibles après un simple frottement de sangle. Dans la pratique, réussir le transport de pièces métalliques fragiles consiste à maîtriser trois paramètres, le calage, la protection des zones d’appui et l’arrimage, avec une préparation adaptée à la géométrie réelle de la pièce, pas seulement à son poids.
Cette méthode intéresse aussi les professionnels qui manipulent des éléments de carrosserie, parce que les mêmes réflexes de contact propre, de maintien stable et de protection des angles changent directement le résultat final. Pour prolonger ce raisonnement sur un cas très proche, l’article consacré à protéger une carrosserie pendant le transport apporte des repères utiles sur les surfaces visibles, les points sensibles et les bonnes pratiques de manutention. La lecture est particulièrement pertinente quand une livraison concerne un capot, une aile, un pare-chocs, une coque ou tout autre élément dont l’aspect compte autant que l’intégrité structurelle.
Identifier ce qui rend une pièce métallique réellement fragile
Une pièce métallique est dite fragile pour des raisons très différentes selon sa conception. La première fragilité est géométrique, avec des éléments longs, fins ou peu contreventés qui supportent mal les efforts ponctuels. La deuxième est dimensionnelle, quand une pièce doit rester parfaitement droite, plane ou d’équerre pour être posée sans reprise. La troisième est esthétique, avec des surfaces peintes, galvanisées, brossées ou polies qui tolèrent mal les impacts et les micro-rayures. La quatrième est fonctionnelle, quand des perçages, platines, inserts, pattes de fixation ou usinages doivent rester impeccablement positionnés.
Dans un atelier de métallerie ou de chaudronnerie, un ensemble peut cumuler ces quatre fragilités. C’est le cas d’un escalier avec limons thermolaqués, d’un garde-corps aluminium déjà laqué, d’un châssis inox avec faces visibles ou d’un capotage industriel avec plis de rigidification. Deux pièces de même masse n’appellent donc pas du tout le même mode de transport. Un cadre acier brut de 200 kg supportera parfois un calage simple sur bois dur, alors qu’un habillage inox de 40 kg demandera des intercalaires propres, des films de protection et une séparation stricte des points de contact.
Calage, la base qui évite 80 % des désordres
Le calage sert d’abord à répartir les charges, pas seulement à empêcher le déplacement. Une pièce posée sur un seul angle, sur une soudure débordante ou sur une zone de faible inertie finit par concentrer les efforts à un endroit précis. Sur une longueur de 3 à 4 mètres, quelques millimètres de défaut de support peuvent suffire à créer une contrainte parasite. C’est particulièrement vrai pour les tôles pliées, les profilés minces, les lisses de garde-corps et les éléments aluminium.
Un bon calage reprend les appuis sur des zones porteuses identifiées dès la préparation. Pour une pièce longue, trois appuis sont souvent plus stables que deux si leur position évite le flambement local. Pour une structure soudée, il faut privilégier les traverses, les nœuds d’assemblage ou les zones renforcées. Pour une pièce de finition, il faut ajouter une couche intermédiaire propre, mousse technique, feutre industriel, carton alvéolaire dense ou caoutchouc non tachant selon le revêtement. Le bois brut peut être utile comme support, mais jamais directement sur une finition sensible sans intercalaire.
Sur les chargements mixtes, l’erreur classique consiste à empiler des pièces de familles différentes en pensant gagner de la place. Une tôle pliée posée sur un lot de petites ferrures, un cadre peint au contact d’un profilé brut ou un panneau inox maintenu par une simple couverture de déménagement créent des points durs et des frottements continus. Le gain de volume est alors perdu en retouches, en nettoyage ou en remplacement.
Protéger les arêtes, les angles et les faces visibles
Sur une pièce métallique, les dégâts apparaissent souvent aux endroits les plus exposés, arêtes, extrémités, angles sortants, platines périphériques et zones peintes proches des appuis. La protection des arêtes ne sert pas uniquement à préserver la finition. Elle évite aussi qu’une sangle ou un mouvement latéral vienne poinçonner localement le métal, surtout sur l’aluminium, les tôles fines ou les ensembles avec revêtement poudre.
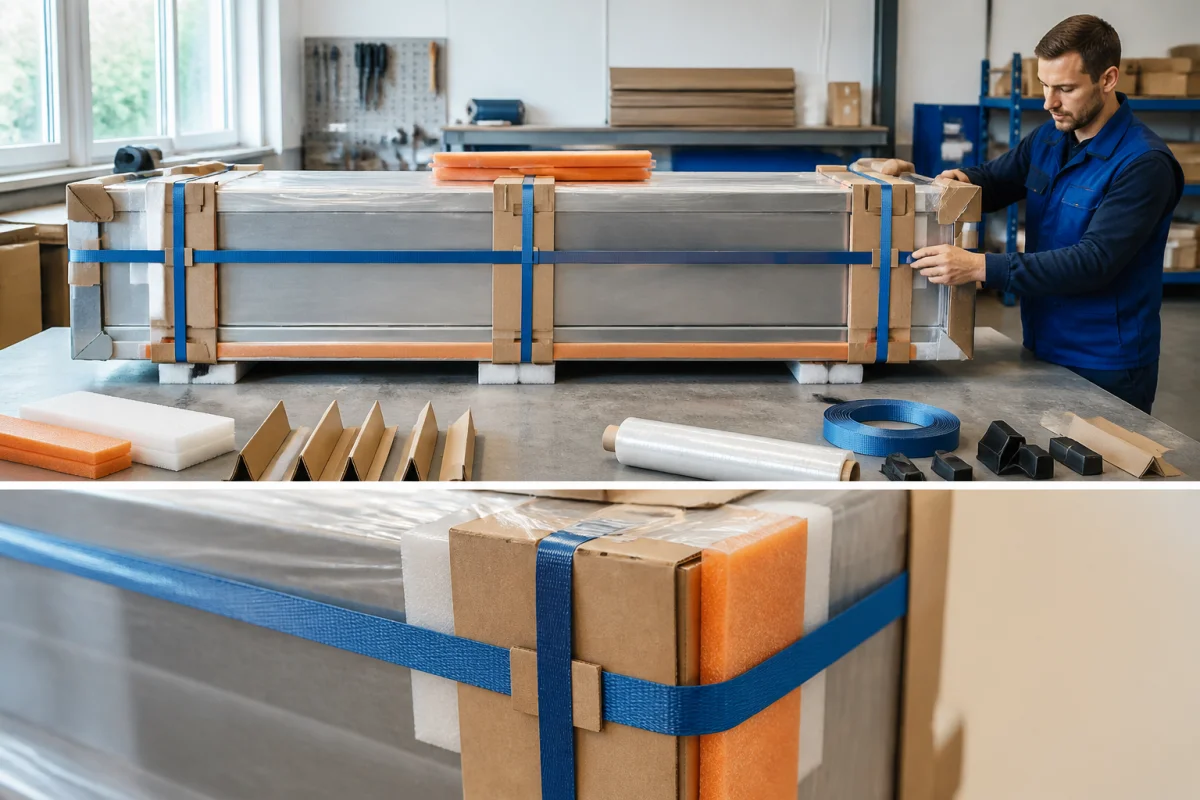
Les protections les plus efficaces sont simples quand elles sont choisies au bon niveau de contrainte. Pour un trajet court et une pièce robuste, une cornière carton haute densité ou une mousse épaisse peut suffire. Pour un transport plus long, une pièce à forte valeur ajoutée ou une finition irréprochable, il faut souvent combiner film de surface, coin de protection rigide, intercalaire souple et sangle avec protection d’angle. L’objectif n’est pas d’envelopper au hasard, mais de créer une chaîne de contact propre, où rien de dur ne frotte directement contre la surface livrée.
Sur l’inox brossé et l’aluminium laqué, le détail qui change tout est la propreté des protections. Une mousse déjà chargée de limaille, un feutre posé au sol, un film appliqué sur une surface poussiéreuse ou une sangle sale transforment une protection en source de marques. En atelier, réserver une zone propre de préparation avant chargement évite ce type de défaut très visible à l’arrivée.
Arrimage, tenir sans écraser
Un arrimage réussi immobilise la pièce sans lui faire subir des efforts qu’elle ne rencontrera jamais en service. Sur le terrain, beaucoup de marquages viennent de sangles trop serrées, posées sans répartiteur d’effort ou directement sur une arête. Une structure parfaitement fabriquée peut sortir du camion avec des traces d’écrasement si la tension a été pensée contre le mouvement, mais pas contre la déformation.
La règle pratique est de distinguer les pièces qui doivent être bloquées de celles qui doivent être maintenues. Un châssis acier lourd, compact et brut supporte généralement un blocage plus ferme sur butées et appuis stables. Un garde-corps fini, un cadre aluminium ou un habillage inox demandent plutôt un maintien contrôlé, avec répartition des efforts, protections d’angles et parfois complément par cales latérales ou chevalets dédiés. Dès que la pièce présente une grande surface visible, la sangle ne doit jamais devenir le seul outil de tenue.
Pour les ensembles longs, la symétrie des efforts compte autant que leur intensité. Deux sangles mal positionnées peuvent induire une torsion légère mais gênante à la pose. Sur une pièce de 5 mètres, un décalage de quelques centimètres entre les zones d’appui et les zones de serrage peut créer un effort de vrillage. C’est la raison pour laquelle les points d’arrimage doivent être pensés en même temps que le calage, et non ajoutés au dernier moment quand le camion est déjà prêt.
Adapter la préparation au type de pièce
Garde-corps et éléments de serrurerie
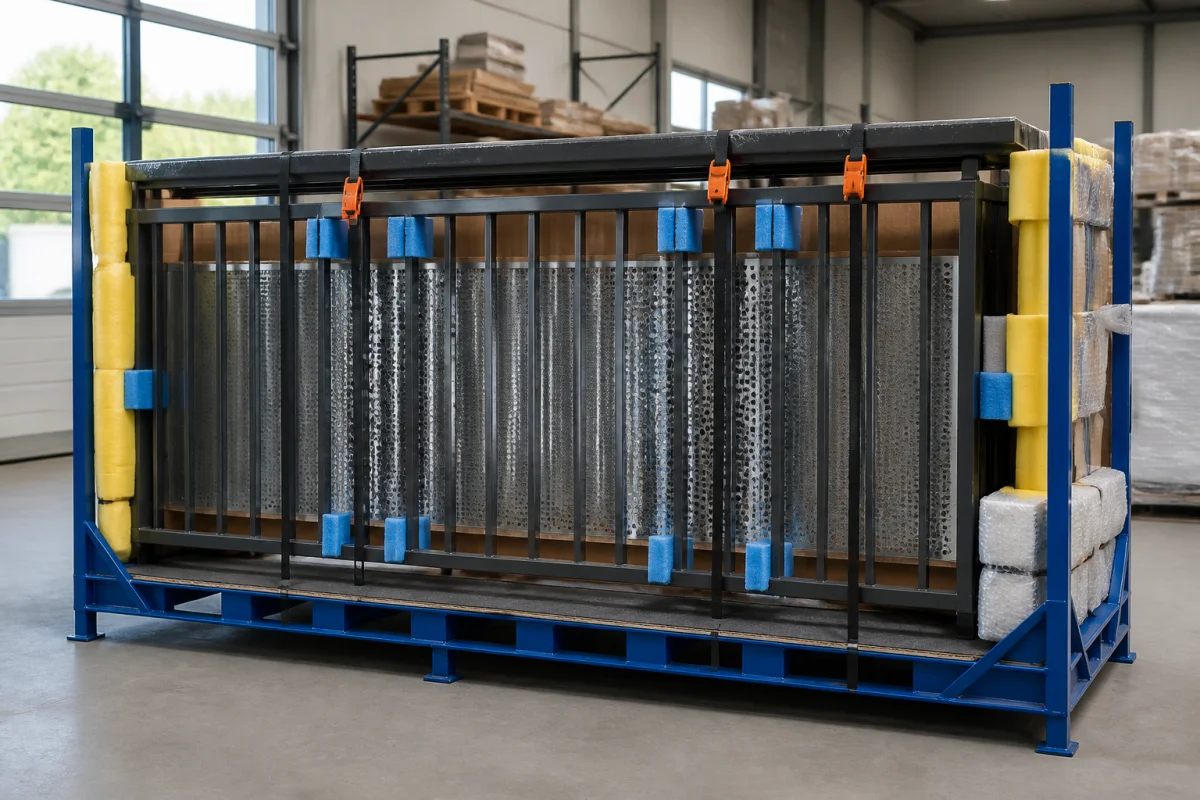
Un garde-corps prêt à poser cumule souvent des surfaces visibles, des angles exposés et des longueurs importantes. La bonne méthode consiste à le transporter sur chant ou sur support dédié selon sa conception, avec séparation entre chaque élément, protections d’extrémités et maintien qui n’appuie pas sur les barreaux ou les remplissages. Les platines de fixation doivent être protégées pour éviter qu’elles n’abîment la pièce voisine.
Structures soudées et ensembles chaudronnés
Pour une structure soudée, la priorité est la stabilité dimensionnelle. Les points d’appui doivent reprendre les zones les plus rigides, et les accessoires saillants, pattes, oreilles de levage, brides, embouts, doivent être identifiés avant le chargement. Une structure peut être très résistante globalement et rester vulnérable sur un détail secondaire qui conditionne pourtant le montage final.
Tôles pliées, capotages et habillages
Les tôles pliées exigent une vigilance particulière sur la planéité et les rayures. Le stockage à plat n’est pas toujours la meilleure solution si la pièce manque de rigidité ou si les appuis ne sont pas continus. Dans bien des cas, un transport vertical sur chevalet équipé d’intercalaires propres protège mieux les faces et réduit les risques de flexion. Cette approche est très utile pour les panneaux de grandes dimensions et les pièces de finition.
Pièces galvanisées, peintes ou thermolaquées
Ces finitions supportent mal les chocs localisés et les contacts répétés. Une sangle posée directement sur une surface peinte peut laisser une marque, même sans déplacement apparent, surtout en période chaude ou après un temps de maintien prolongé. Ajouter une protection adaptée entre la sangle et la pièce coûte peu face au temps passé en reprise de finition.
Les erreurs courantes qui coûtent cher à l’arrivée
La première erreur est de raisonner uniquement en poids total. Une pièce légère mais longue ou peinte est souvent plus délicate à transporter qu’un ensemble acier brut beaucoup plus lourd. La deuxième erreur est d’utiliser les matériaux de protection disponibles sans vérifier leur compatibilité avec la finition. La troisième est de confondre immobilisation et compression. La quatrième est de charger vite sans fiche de préparation, alors que quelques repères simples sur les points d’appui et les zones interdites suffisent à sécuriser la manutention.
Une autre erreur fréquente concerne la dernière minute, quand un complément de chargement est ajouté dans le même véhicule. Une pièce bien préparée peut être abîmée par un accessoire posé à proximité, un colis qui glisse, ou un outil de manutention oublié sur le plateau. La séparation physique entre familles de produits reste un réflexe très rentable, surtout pour les ouvrages finis.
Le manque d’anticipation sur le déchargement crée aussi des désordres évitables. Si la pièce doit être reprise à la grue, au chariot ou à la main, ses protections et ses points de préhension doivent rester cohérents jusqu’à l’arrivée. Un colis parfait au départ peut devenir difficile à reprendre si les sangles de levage ne sont pas accessibles ou si les cales empêchent une manutention propre sur site.
Une méthode simple pour fiabiliser chaque expédition
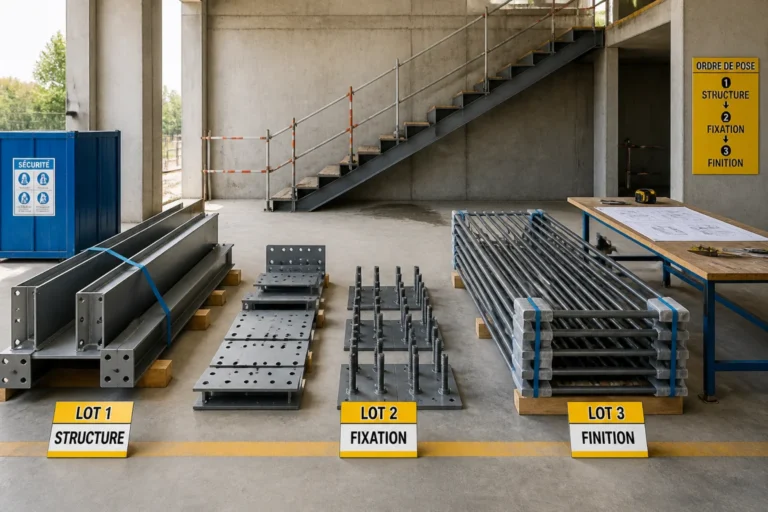
Dans un atelier, la méthode la plus efficace repose sur une préparation standardisée en cinq temps. D’abord, qualifier la fragilité réelle de la pièce, structurelle, dimensionnelle, esthétique et fonctionnelle. Ensuite, définir les points d’appui et les zones interdites de contact. Puis choisir les intercalaires et protections selon la finition. Après cela, prévoir un arrimage compatible avec la géométrie de l’ensemble. Enfin, vérifier que le déchargement sera possible sans retirer prématurément les protections utiles.
Cette logique peut être formalisée sur une fiche de départ très courte, avec la référence de la pièce, ses dimensions, sa masse approximative, ses surfaces sensibles, ses points de prise et son mode de calage. Dans les ateliers qui livrent régulièrement des ouvrages sur mesure, cette simple discipline réduit les retouches, les allers-retours et les litiges internes entre fabrication, pose et transport. Elle améliore aussi la qualité perçue par le client, parce qu’une pièce livrée propre, droite et sans marque confirme immédiatement le sérieux du travail réalisé.
Chez un fabricant de serrurerie, de métallerie ou de chaudronnerie, la qualité ne s’arrête pas à la dernière soudure ni à la dernière couche de finition. Elle se joue aussi dans la façon dont la pièce quitte l’atelier, traverse la route et arrive prête à être posée. Soigner le transport de pièces métalliques fragiles, c’est protéger la valeur déjà créée, préserver les délais et garantir que l’ouvrage livré corresponde exactement au niveau d’exigence attendu sur le chantier.